

一个橡胶产品能不能合格出模,有时候就差在几秒钟、几克料、甚至几毫米的摆胶位置上。硫化温度高了低了,产品要么发脆要么不熟;时间多一分钟少一分钟,强度硬度天差地别;压力调大一点,模具刀口可能就废了;胶料剪得不均匀、放偏了一点点,缺胶报废没商量;就连摆胶和取产品的速度快慢,都能直接决定光面质量好不好看。
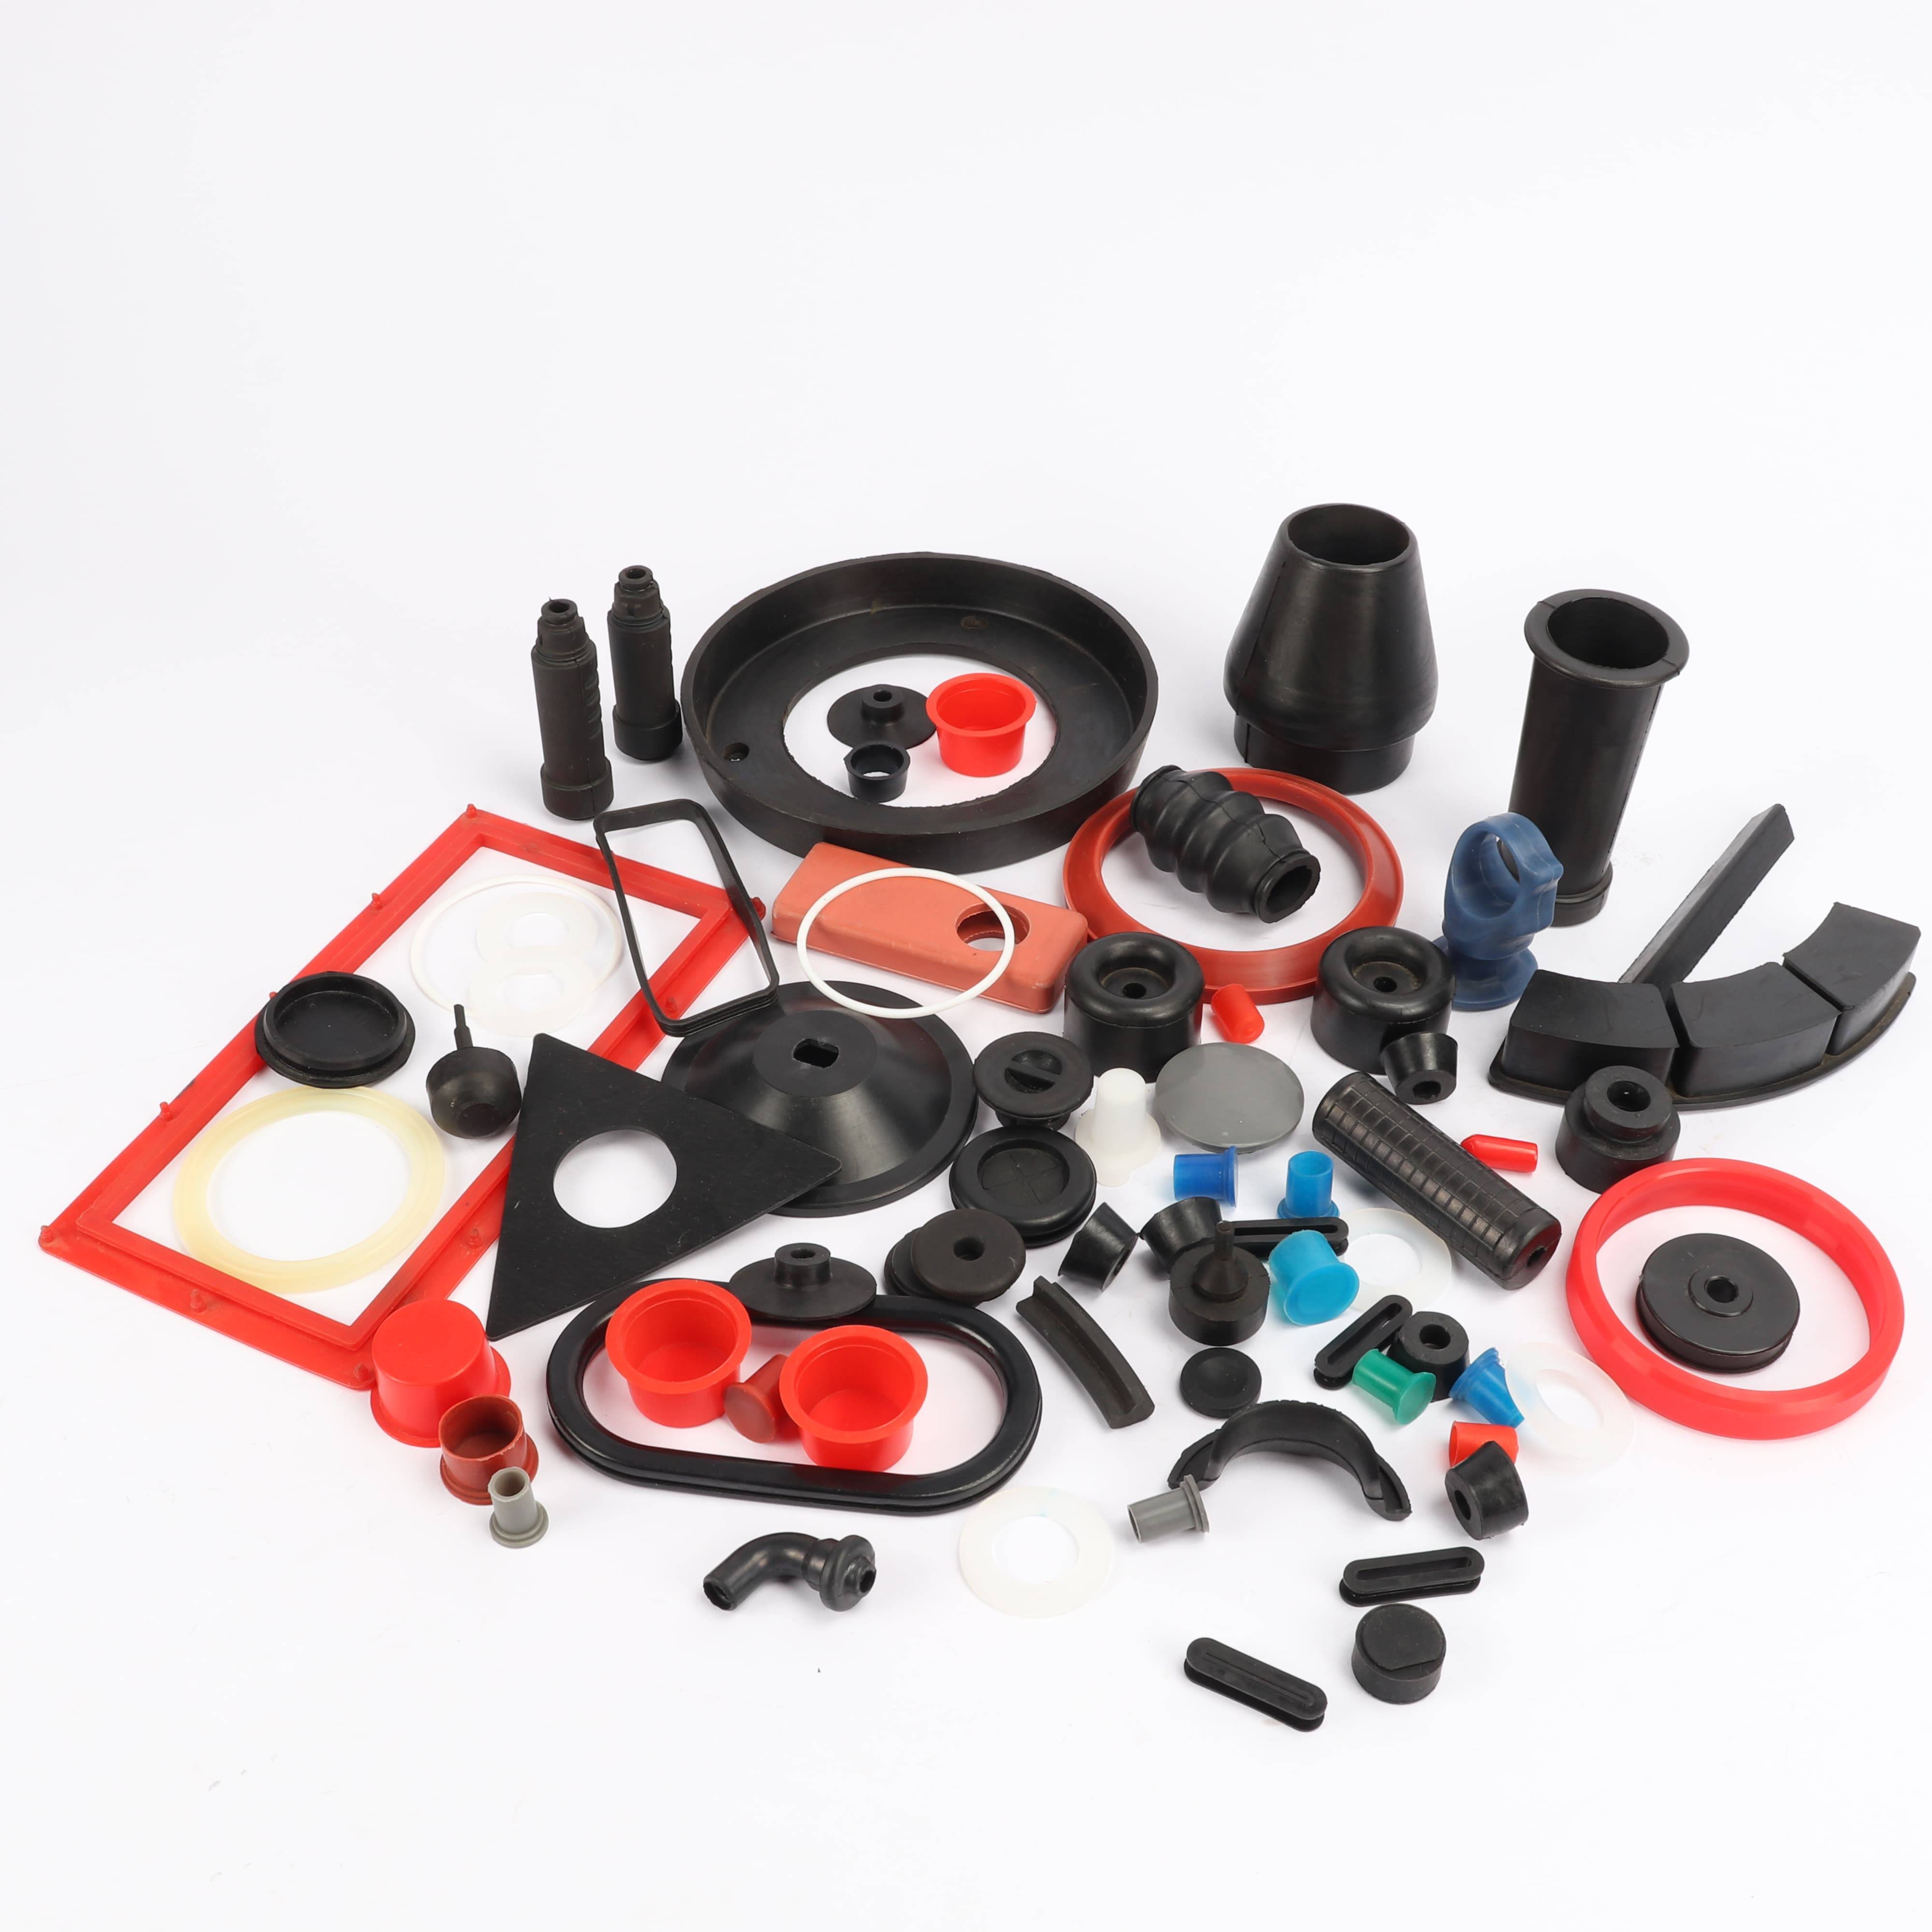
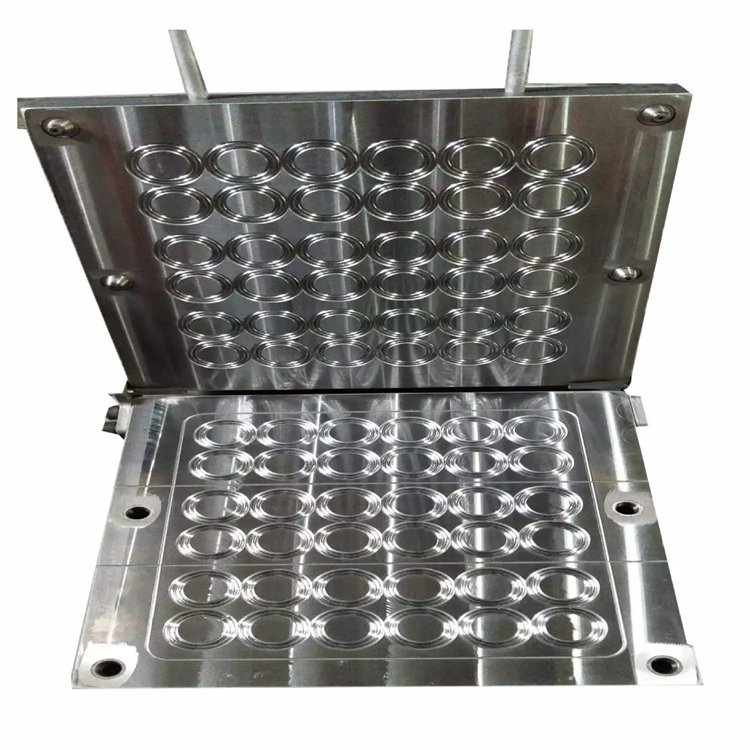
橡胶模压硫化到底怎么控?关键在于这六个参数之间:成型温度、硫化时间、机台压力、胶料形状、胶料重量、操作速度。
1.成型温度:
配方固定的时候,温度是硫化熟不熟的基础,温度不够,胶料不起反应;温度过高,产品发脆变形;通常低于170度,硫化速度慢,时间必须延长;温度高于180度,硫化速度非常快,产量高,但是很容易产生模脏、发亮、产品变形、尺寸变小、薄制厚度超标、毛边发脆等情况。
2.硫化时间:
硫化时间的长短直接影响产品的质量。硫化时间短,产品熟不透、变形大、容易发白、产品不耐用;时间过长,产品产生过硫现象,强度、硬度变差,导致发脆或表面发粘;温度和时间的关系必须依照产品的厚度和胶种来制定,厚制品必须用低温长时间硫化,如果出模后发现时间不够,产品不熟粘死在模具上,挖模、洗模难以清除干净,应重新合模再硫化,基本上可以把料子粘下来。
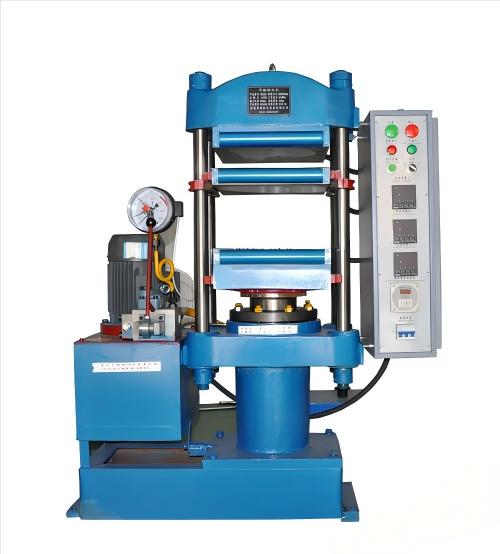
3.机台压力:
指的是成型硫化机的设定压力,通过压力表和电脑控制,足够的压力可以让模具合模时,胶料完整的压入模具内,并杜绝因为硫化时胶料产生微量的水分产生气泡,配合排气可以控制产品气泡。胶料硬度高,流动性差,选择的压力就要大,过高的压力,容易压坏模具刀口,压力的大小和模具的外形尺寸有关,模具小,压力也要相应的降低,防止模具和硫化机平板变形。调硫化机压力时,最大不得超过硫化机的最大压力,否则会出现机器损坏等状况。空模不加压(注射模除外),是保护模具刀口,延长模具寿命的有效措施。
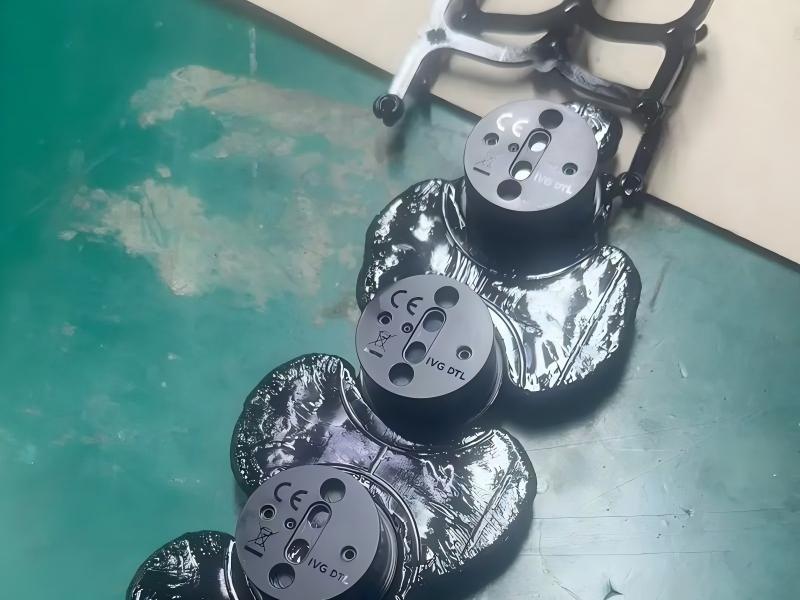
4.胶料形状:
指的是胶料预成型的形状,可以是长条,也可以是小方块,也可以是围成圈。胶料的厚度、长度、宽度,一定要和产品接近,胶料形状越接近产品形状,胶料在模具内流动的时间越短,流动的距离越短,毛边就越薄,用胶量就越少,产品的合格率就越高。
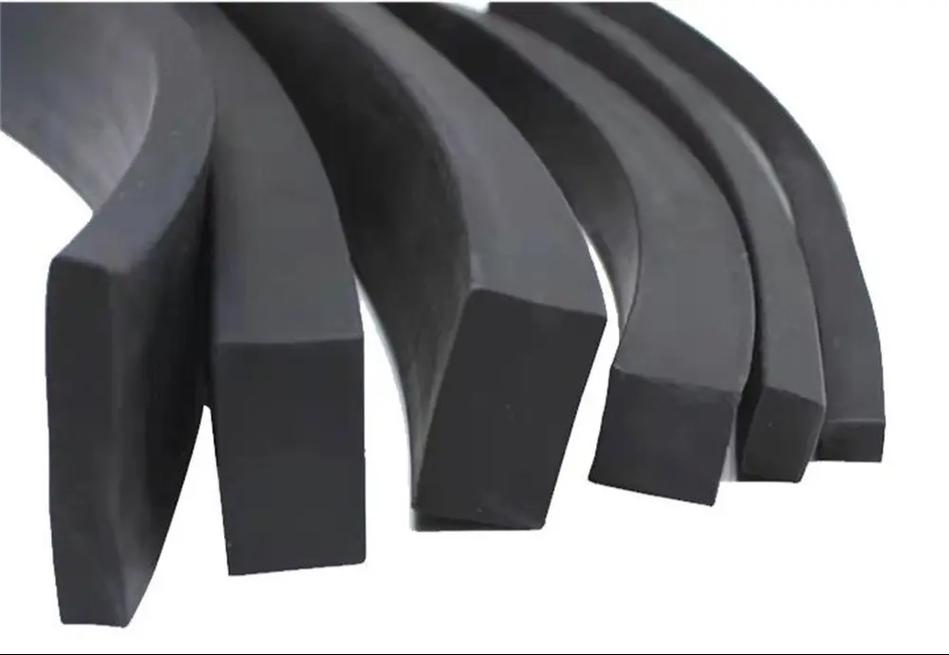
5.胶料重量:
胶料的重量一定要大于产品的重量,否则就会缺胶。但是胶料放的越多,产品的毛边就会越厚,尺寸就会变大。胶料的重量和胶料的形状有直接关系。怎样用最少的胶料,用最合理的形状生产而不缺胶,是成型员工技术水平高低的体现。
胶料的重量够,但是长度比模具还长,也会出现缺胶,胶料的形状和重量都合适,但是放偏了,就会出现一边薄一边厚的情况,严重时还会出现一边缺胶而一边毛边厚的问题。胶料的形状合适,总重量合适,但是剪的厚薄宽窄不均匀,或者补胶不均匀,也会造成缺胶。当产品出现缺胶时,不要着急加重胶料,首先应取包含毛边的完整模,检查重量,再看产品厚薄是否均匀,最后决定是不是要加料。
6.操作速度:
操作速度是指硫化工摆胶和取产品时的速度。橡胶硫化是个化学反应,胶料从放在热的模具上开始就会开始硫化,一模多穴的产品,从放第一块胶到最后一块胶,摆胶的时间越短越好,摆好胶要马上合模,否则容易出现模脏,胶料烫死,毛边厚,变形等各种异常。取产品时,用气动辅助容易把产品吹出来,但是会降低模具的温度。操作不熟练,最容易出现模具温度越来越低导致产品不熟,还粘模,新手最容易出现这个问题。在生产光面胶板时,摆胶,合模,启模的速度对光面质量的影响最明显,有些外观要求严格的产品选择吊上模操作。
欢迎扫码关注“科恩高新材料” 广州科恩材料有限公司成立于2018年,总部位于广州。 公司专注于高性能化工原材料研发、生产及贸易,主营合成橡胶、弹性体、炭黑,以及环保增塑剂、硫化活性剂、防老剂、促进剂、加工助剂、防焦剂、粘接剂等橡胶材料,产品广泛应用于飞机、汽车、铁路零部件、家电、石油钻探、电线电缆及各种机械橡胶零部件领域。 公司凭借其专业的团队,创新的服务,成为朗盛化学、埃尼化学、陶氏化学、埃克森美孚、沙特住友、博拉等知名品牌的代理/经销商。 产品详情欢迎查看:广州科恩材料有限公司官网 或“科恩材料”小程序: 

